български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

От формоване до зареждане: Шест контролни точки при проверка на стъклени бутилки
Стъклените бутилки могат да се провалят по начини, които лесно се пропускат. Пукнатина на шията. Чип в устата, който става видим само когато е поставена закопчалка. Шев на плесен, който изглежда като сянка, докато бутилката не се придържа към светлинна кутия. Дефекти като тези могат да оставят формовъчната линия незабелязана и да станат очевидни едва по-късно, на етапа на пълнене или опаковане, когато коригирането им е по-скъпо.
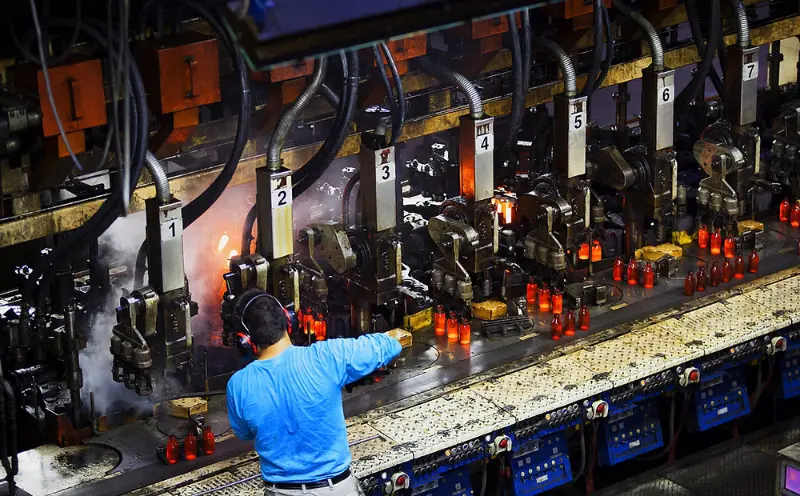
Това, което стои между тези етапи, не е единична инспекция, а поредица от проверки, разположени по пътя на производството и пакетирането. Всяка проверка има различна цел. Следващата последователност отразява процеса на инспекция, използван в HYT Packaging, и общите практики за контрол на качеството, срещани сред производителите на стъклени контейнери: ръчна визуална инспекция, автоматична машинна инспекция, изследване с помощта на светлина, тестване на якост и ефективност, инспекция преди опаковане и повторна инспекция на опакованите кашони преди изпращане.
Последователността е толкова важна, колкото и отделните проверки. Проверките на външния вид и размерите се извършват, докато бутилките преминават през производството; изпитването на якост се провежда върху проби; декорацията се оценява след повърхностна обработка; и проверката на кашона се извършва след опаковане на бутилките. Една бутилка може да премине един етап и да се провали през друг, така че не трябва да се пропуска проверка, като се предполага, че по-късна проверка ще идентифицира всеки пропуснат дефект.
Критериите за приемане са съществена част от системата за контрол на качеството. Участващите страни трябва да се споразумеят кой определя критериите, какви допустими отклонения се прилагат и коя одобрена проба служи като референтна. За повечето проекти тези изисквания трябва да бъдат документирани в спецификациите на поръчката, преди да започне инструменталната обработка и производството. Промените, направени по-късно, могат да увеличат разходите за разработка и да повлияят на графиците за доставка.
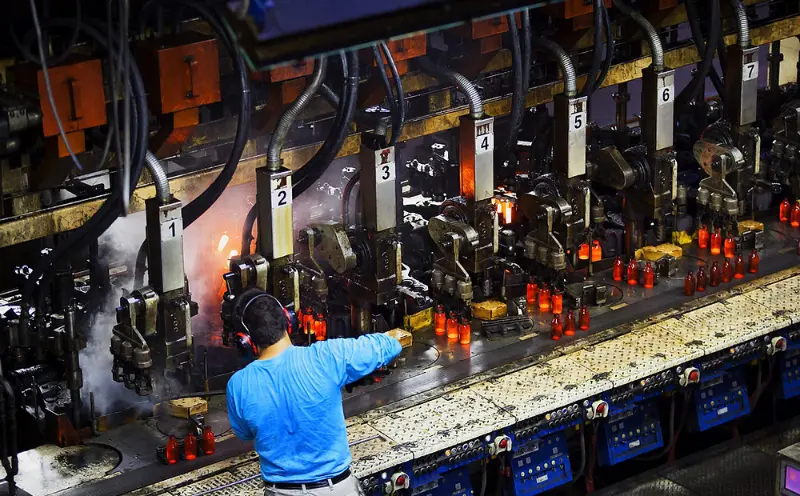 1. Ръчна проверка
Обучени очи, все още работещи до машините
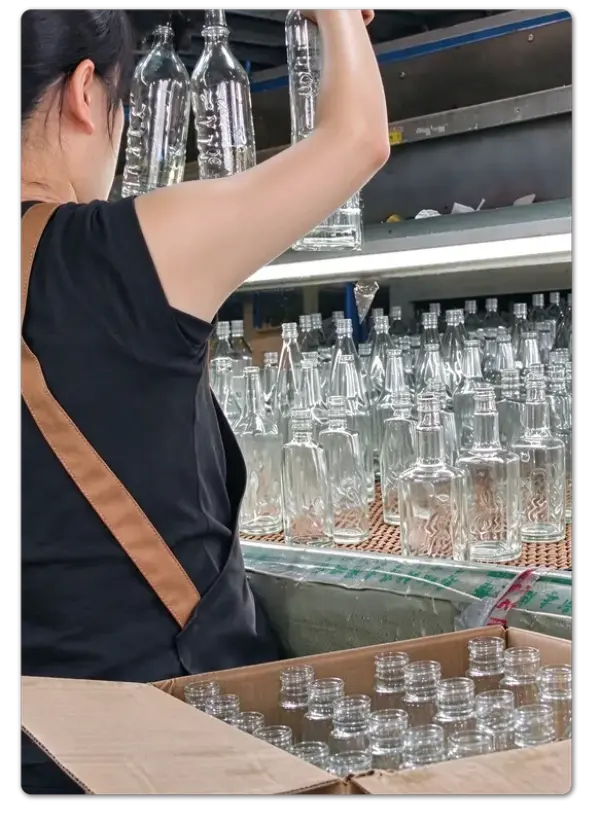
Ръчната проверка остава важна част от контрола на качеството на стъклените бутилки. Дори във фабрики, оборудвани със системи за проверка с камери и лазерни измервателни уреди, инспекторите все още проверяват бутилките поотделно в края на конвейера. Някои дефекти са трудни за идентифициране чрез фиксирани правила за откриване, включително драскотини, които стават видими само под определени ъгли, леко неравни рамена и шевове на мухъл, които не са напълно премахнати.
Инспекцията се фокусира върху пет основни области: устата, шията, рамото, тялото и основата. Всяка област има различни потенциални дефекти. Извън кръглата уста може да попречи на затварянето да пасне правилно. Чип около врата може да се превърне в пукнатина по време на пълнене. Деформираната основа може да направи бутилката нестабилна на палет или на входа на линията за пълнене. Инспекторите оценяват дали всяка бутилка отговаря на физическите и функционални изисквания, определени в нейната спецификация.
Ръчната инспекция също осигурява ниво на преценка, което автоматизираното оборудване не може напълно да замени. Опитни инспектори, които работят с едни и същи дизайни на бутилки във времето, могат да разпознаят промените, преди те да се появят в статистиката за брак. Те могат да включват разлики в пропускането на светлина през стъклото, вариации в характеристиките на работа или фини промени във формата на рамото. Такива наблюдения не винаги могат да се появят в официален контролен план, но те могат да помогнат за идентифициране на развиващи се производствени проблеми.
Този етап също помага да се провери дали писмените спецификации съответстват на действителния външен вид на готовите бутилки. Един чертеж може да определи приемливия размер на чипа, но не може напълно да демонстрира колко видим ще бъде този чип върху готова бутилка. Инспекторите и клиентите могат да оценят това по-ефективно чрез съвместно изследване на физически проби и потвърждаване на договорените стандарти за външен вид.
Какво хваща:Видим външен вид и дефекти в изработката, оценени спрямо одобрената проба и договорените продуктови спецификации.
2. Автоматична проверка на машината
Последователност на скоростта на линията
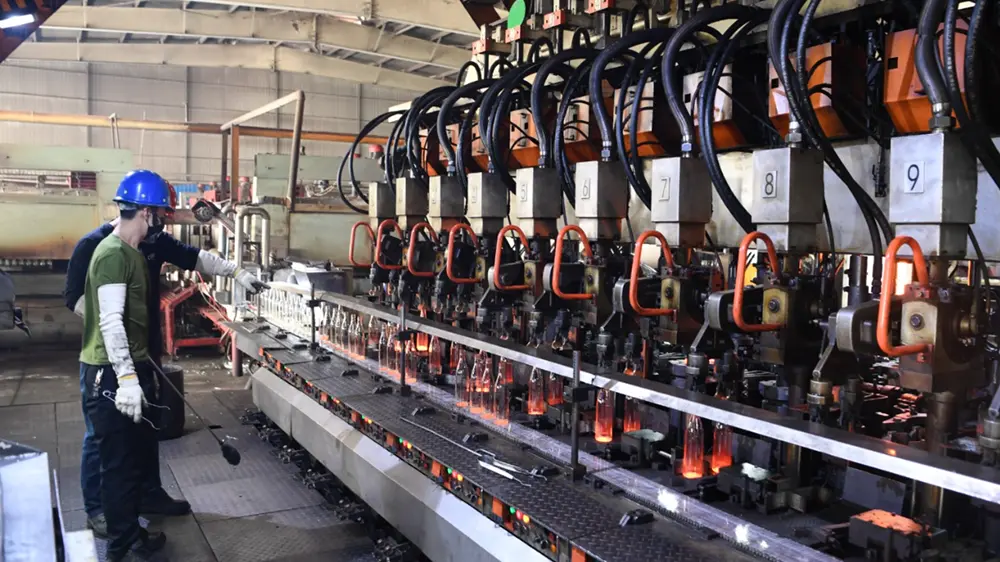
Когато ръчната проверка осигурява човешка преценка, автоматичната машинна проверка осигурява повторяемост. Камерата и сензорните станции изследват характеристиките, за които са конфигурирани, включително толеранси на размерите, покритие на устата, дефекти на страничната стена и основата, пукнатини и неравности при формоване. Всяка бутилка се оценява спрямо едни и същи прагове на откриване през целия производствен цикъл.
Дефектните бутилки обикновено се отхвърлят автоматично и се отклоняват от конвейера, преди да преминат към следващия производствен етап. Това помага да се предотврати достигането на дефектни стъклени контейнери до зоната за опаковане, където напукана бутилка може да повреди съседните бутилки и заобикалящата ги картонена кутия.
Но способността за откриване на инспекционната машина зависи от нейните сензори, алгоритми и конфигурация. Дефект извън дефинираните параметри за откриване може да премине през системата, докато прекалено строгите настройки могат да доведат до ненужни откази. Поради тази причина проверката на машината се разбира най-добре като контролиран процес на проверка, а не като гаранция, че всеки възможен дефект ще бъде идентифициран.
Производствените линии могат да използват няколко инспекционни станции, за да покрият различни характеристики на бутилките. Тяхната комбинирана ефективност все още зависи от капацитета на оборудването, чувствителността на откриване и конфигурацията на линията. В резултат на това две фабрики, използващи подобни процеси на проверка, могат да постигнат различни резултати при откриване и отхвърляне.
Какво хваща:Размерни и структурни дефекти при производствена скорост, оценени спрямо предварително зададени прагове за откриване на машината.
3. Визуална инспекция с помощта на светлина
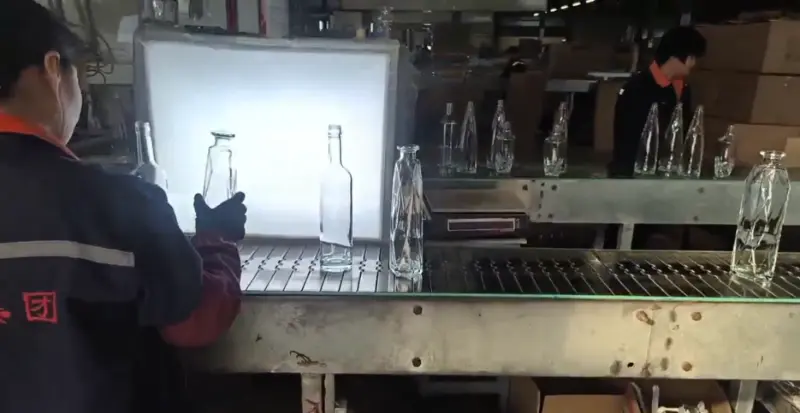
Какво светлинната кутия прави видима
Някои дефекти на стъклото стават по-лесни за идентифициране при контролирано осветление. Когато прозрачна бутилка се държи на ярък фон, характеристиките, които може да са трудни за виждане при обикновено фабрично осветление, стават по-очевидни. Те включват мехурчета в стъклената стена, камъни и чужди включвания, фини пукнатини, простиращи се от основата, неравномерно разпределение на стъклото и вълнообразност на повърхността, които могат да повлияят на външния вид на готовата бутилка.
Методът на инспекция е добре установен, но критериите за приемане трябва да бъдат определени в съответствие с предвиденото приложение. Размерът на балона, количеството, местоположението, типът на включване и праговете на видимост може да варират в различните проекти. Например дефекти, които се забелязват на прозраченстъклена бутилка за алкохолможе да бъде по-малко видимо върху бутилка със спрей за оцветяване, глазура или гравирана украса.
Инспекцията с помощта на светлина също има ограничения. Дефектите, разположени дълбоко в стъклената стена или подравнени успоредно на ъгъла на гледане, може да останат трудни за откриване. Може да се наложи допълнителна проверка на машината или разрушително тестване на проби, когато тези дефекти представляват особен риск.
Поради тази причина критериите за приемане трябва да се основават на това, което методът на проверка действително може да провери, а не на нереалистично очакване за перфектна прозрачност. Изискване, което не може да бъде последователно проверено чрез визуална проверка, може да стане източник на несъгласие по време на приемането на продукта.
Какво хваща:Яснота, прозрачност, вътрешни включвания и качество на повърхността, оценени при контролирано осветление спрямо документирани ограничения.
4. Тестване на здравина и производителност
Дали бутилката оцелява какво се случва, след като бъде напълнена
Външният вид е само една част от качеството на стъклената бутилка. Бутилка, която изглежда правилно, но се проваля под затваряща глава, вътре в пастьоризатор или на дъното на подредена кутия, все още е неподходяща за предназначението си. Тестването на ефективността помага да се оценят тези рискове, преди продуктите да достигнат етапите на пълнене и разпространение.
По време на изпитването определена проба се подлага на определени механични натоварвания, вътрешни налягания или температурни промени. След това резултатите се сравняват с критериите за приемане, установени за дизайна на бутилката и нейната предназначена употреба.
Четири категории за тестване покриват много общи изисквания, въпреки че могат да бъдат включени допълнителни методи, когато приложението ги изисква.
| Метод на изпитване | Какво измерва тестът |
|---|---|
| Тестване на вертикално натоварване или компресия | Колко насочена надолу сила може да издържи бутилката при определени условия на изпитване. |
| Тестване на вътрешно налягане | Устойчивост на вътрешно налягане, особено за бутилки, предназначени да държат съдържание под налягане. |
| Тестване на термичен шок | Устойчивост на бързи температурни промени при определени условия на изпитване. |
| Други специфични тестове за ефективност | Допълнителни механични или специфични за приложението изисквания, определени в поръчката. |
Изборът на методи за изпитване зависи от дизайна на бутилката, спецификациите на стъклото, предвиденото приложение и приложимите критерии за приемане. Не всяка бутилка изисква една и съща комбинация от тестове.
Резултатите от теста се отнасят за изследваните проби, вместо автоматично да сертифицират всяка бутилка в производствена партида. Размерът на извадката и подборът са важни части от метода за тестване. Преминаващата проба предоставя информация за производствения процес и тестваните продукти, но не трябва да се тълкува като доказателство, че всяка единица в партидата е тествана индивидуално. Следователно протоколът от изпитването трябва да идентифицира пробата и условията, при които е извършено изпитването.
 Също така е важно да се разграничи изпитването на якост от измерването на твърдостта. Тези методи използват различно оборудване и оценяват различни свойства. Резултатът от твърдостта не може да се третира като заместител на изпитването за механична якост и докладите от проверката трябва да идентифицират действително използвания метод.
Какво хваща:Проблеми с механичните и термичните характеристики, измерени върху определени проби спрямо специфични за приложението критерии за изпитване.
5. Проверка преди опаковане
Последният поглед преди кашонът да се затвори
Опаковането е близо до еднопосочна врата в производствения процес. След като бутилките са преброени, подредени, защитени и запечатани в кашони, идентифицирането на дефект става по-сложно. Може да се наложи повторно отваряне на кашони, съгласуване на количествата и възстановяване на палетите. Инспекцията преди опаковане помага да се предотврати достигането на несъответстващи продукти до този етап.
Проверката обхваща външния вид, продуктовите спецификации, количеството и, където е приложимо, качеството на повърхностната декорация.
За декорирани стъклени бутилки контролният списък за проверка включва допълнителни елементи:
- Позиция на логото и регистрация на печат
- Консистенция на цвета в целия производствен цикъл
- Външен вид и покривност на покритието
- Качество на повърхностната декорация
- Други спецификации за декорация, договорени за поръчката
Декорацията е важна част от процеса на проверка, тъй като одобреният дизайн и критериите за качество трябва да съвпадат. Отпечатването, глазурата, оцветяването със спрей и гравирането обикновено се определят по време на разработването на продукта. След като повърхностната обработка стане част от одобрения проект, нейният външен вид и приложимите допуски също трябва да бъдат включени в критериите за приемане.
Референция за декорация, която е одобрена визуално, но няма писмен толеранс, може да стане източник на несъгласие по време на окончателната проверка. Предварителното документиране на цвят, позиция, покритие и приемлив външен вид прави процеса на проверка по-последователен.
Самата опаковка също е част от проверката. Разделители, защитни вложки и картонени конфигурации определят колко добре бутилките са защитени срещу движение и контакт бутилка в бутилка по време на транспортиране. Картонена кутия, която преминава проверка на масата за опаковане, все още може да бъде уязвима на повреда при транспортиране, ако вътрешното й устройство не осигурява достатъчна защита.
Какво хваща:Съответствие на продукта, качество на декорацията, количество и готовност на опаковката преди запечатването на кашоните.
6. Проверка преди изпращане
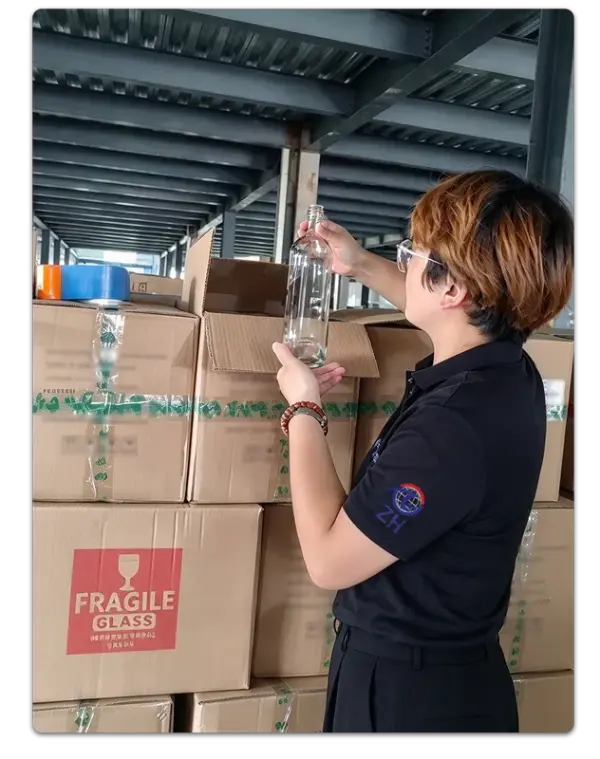 Повторно отваряне на кашона за проверка на кашона
Инспекцията преди изпращане предоставя втора възможност за преглед на продукти, които вече са преминали предишни проверки за качество. Избраните кашони се отварят съгласно съгласувания план за вземане на проби. Бутилките вътре се проверяват отново за външен вид, видими дефекти, продуктови спецификации и качество на декорацията. Инспекторите също проверяват опаковъчната подредба, за да потвърдят, че бутилките остават правилно позиционирани и защитени.
Това е етапът на инспекция, който оценява продуктите в действителното им състояние за доставка, а не в първоначалното им производствено състояние. Той може да идентифицира повреди при боравене, грешки при опаковане и проблеми, свързани с товаренето, които може да не са съществували по време на предишни производствени инспекции.
Броят на отворените кашони зависи от изискванията на поръчката, обема на пратката, стойността на продукта и договорения план за вземане на проби. Различните проекти могат да използват различни нива на вземане на проби. Важното е, че методът на проверка и критериите за приемане са съгласувани предварително и прилагани последователно, така че одобрението или отхвърлянето на пратка да може да бъде подкрепено от документирани изисквания, а не от субективна преценка.
Резултатът е допълнителна контролна точка, когато стоките вече са опаковани, етикетирани, подредени и чакат за товарене.
Какво хваща:Опаковани продукти и условия на опаковане, проверени отново спрямо договорения план за вземане на проби преди натоварване.
Фокус на инспекцията:Повторна проверка на избрани опаковани продукти, състояние на кашона и защитна опаковка преди изпращане.
Шест проверки, една система
Бутилка, която достига до линията за пълнене, е преминала през шест вида инспекция
Всяка проверка отговаря на различен въпрос. Добре ли изглежда бутилката? Дали размерите му са в допустимите граници? Оптически чисто ли е стъклото? Може ли да издържи предвидените условия на експлоатация? Съвпада ли декорацията с одобрения дизайн? Продуктът останал ли е защитен по време на опаковането?
Нито един етап не покрива всички тези изисквания и етапите на инспекция не могат да се заменят един друг. Докато една бутилка бъде запечатана в картонена кутия, повечето възможности за коригиране на производствени дефекти вече са изтекли. Ето защо проверките, извършени по-рано в производствения процес, са също толкова важни, колкото и окончателните проверки преди изпращане.
Ефективността на системата зависи от ясно документирани критерии за приемане. Проверката на стъклото включва практически решения относно приемливите размери на мехурчетата, видимостта на шевовете на плесента, повърхностните дефекти и броя на дефектните бутилки, разрешени в рамките на една проба. Тези изисквания трябва да бъдат съгласувани между клиента и доставчика преди началото на производството, вместо да се обсъждат за първи път след доставката.
Доставчиците, които документират специфични за проекта критерии за проверка и запазват одобрени референтни проби, могат да поддържат по-последователни стандарти за качество и да намалят разногласията по време на приемането на продукта. За персонализиранистъклена бутилка за алкохолпроекти, тези подробности са особено важни, когато формата на бутилката, прозрачността на стъклото, повърхностната обработка и декорацията са част от крайната спецификация.
Тази структура на проверка не е уникална за един производител. Той отразява практичен подход, използван в цялата индустрия за стъклени контейнери: дефекти могат да се появят на различни етапи от производството, а проверките, поставени на различни точки, помагат да се идентифицират проблеми, които една крайна проверка може да пропусне.
HYT Packaging следва този подход на многоетапна инспекция, като приоритетите на инспекцията се определят от дизайна на бутилката, производствения процес и предвиденото приложение.
За клиентите, които оценяват доставчик на стъклени бутилки, по-полезният въпрос е не просто колко проверки са извършени, а дали всяка проверка има ясни, документирани критерии за приемане. Шест проверки с неясни граници осигуряват по-малка сигурност от по-малък брой проверки, поддържани от специфични стандарти, определени методи за вземане на проби и одобрени референтни проби.
Свързани новини
- Защо керамичната бутилка за уиски Rooster е перфектният избор за първокласни опаковки за спиртни напитки
- Защо кръглата стъклена бутилка за спиртни напитки Arizona от 750 ml е отличен избор за първокласни опаковки за спиртни напитки
- Нова персонализирана стъклена бутилка за водка: HYT опаковка за северноамериканска марка спиртни напитки
- Защо 1,75L стъклена кана за алкохол с дръжка е интелигентният избор за модерни опаковки за напитки
- HYT Packaging пуска нова линия за бутилки от леко стъкло за спиртни напитки в подкрепа на марките напитки с ниско съдържание на въглерод
- Как стъклена бутилка за алкохол Bellissima с дълго гърло и коркова тапа може да издигне марката ви за напитки
Оставете ми съобщение
Нови продукти


Препоръки за новини